

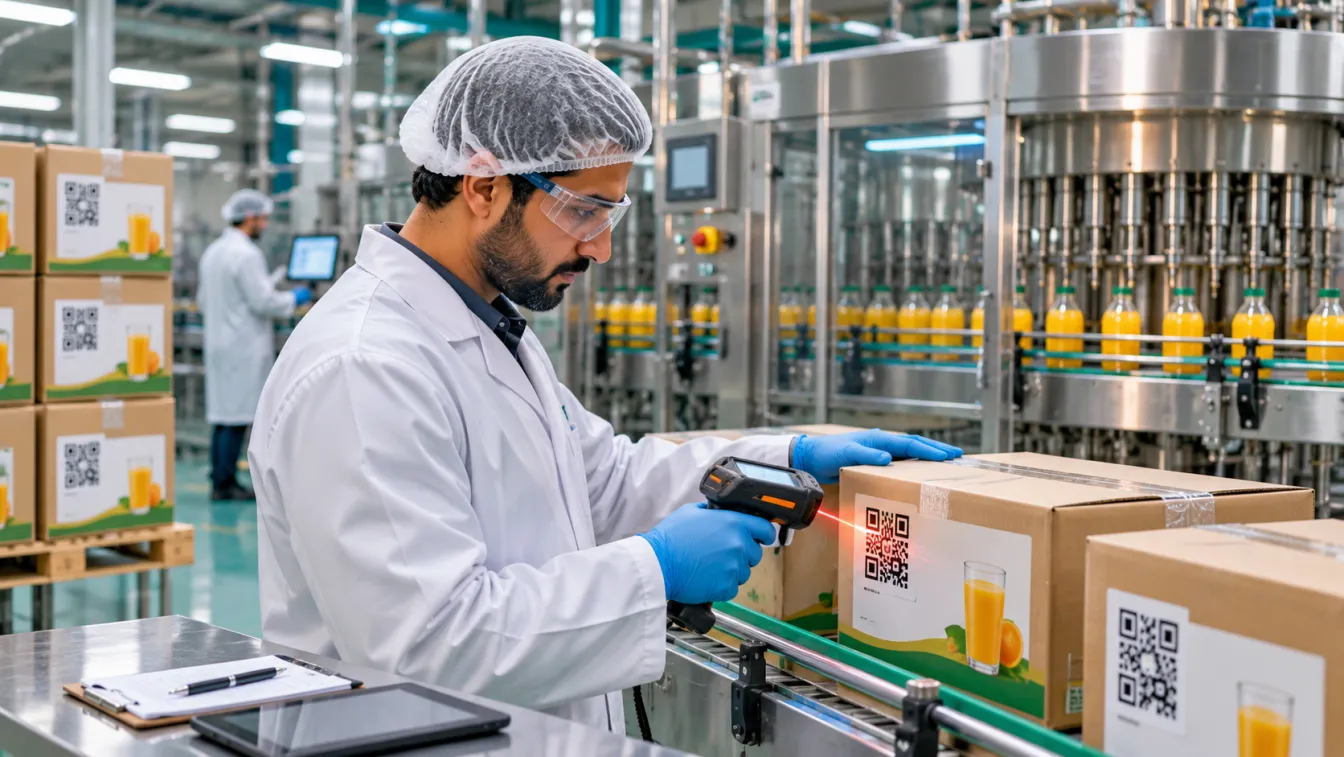
يربط نظام تتبع الإنتاج في المصانع تاريخ المنتج بالمواد الخام والموردين وعمليات التصنيع وفحوصات الجودة وسجلات الشحن التي مر بها. وبدلاً من البحث بين ملفات Excel والنماذج الورقية ومستندات المستودعات المنفصلة، تستطيع المنشأة تتبع دفعة مواد إلى المنتجات التي دخلت في تصنيعها، أو الرجوع من منتج نهائي إلى المواد والمراحل التي ساهمت في إنتاجه.
بالنسبة إلى المصانع السعودية، لا يُعد التتبع مجرد خاصية لإعداد التقارير، بل هو جزء من إدارة العمليات. فهو يساعد فرق الإنتاج والجودة والمخازن على التحقيق في مشكلات المنتجات، ومراجعة أداء الموردين، والاستجابة لاستفسارات العملاء، والاحتفاظ بسجل واضح لحركة المواد. ويمكن ربط هذه العمليات من خلال نظام ERP للمصانع يجمع المشتريات والمخزون والإنتاج والجودة والمبيعات ضمن منظومة واحدة.
ما الذي يجب أن يتتبعه نظام تتبع الإنتاج؟
يعني التتبع القدرة على معرفة ما حدث لمادة أو منتج، وأين انتقل، وأي عملية تعاملت معه، وما السجلات التي تم إنشاؤها خلال رحلته. تختلف التفاصيل حسب طبيعة المصنع والمنتجات، لكن معظم المنشآت تحتاج إلى ربط مجموعات أساسية من البيانات.
- بيانات المورد والاستلام: اسم المورد، وأمر الشراء، ومرجع التوريد، ووصف المادة، والكمية المستلمة، وتاريخ الاستلام، ورقم التشغيلة لدى المورد.
- هوية المادة داخل المصنع: رقم التشغيلة الداخلي عند الحاجة، وموقع التخزين، وحالة الفحص، وأي عمليات تقسيم أو إعادة تعريف للمواد المستلمة.
- استهلاك المواد في الإنتاج: أمر الإنتاج، ودفعة التصنيع، وخط الإنتاج، ومركز العمل، والكميات المصروفة أو المستهلكة، وسجلات التشغيل المطلوبة.
- سجلات التشغيل والجودة: نتائج الفحص، ومراجعات العمليات، وحالات عدم المطابقة، وإعادة التشغيل، والاعتمادات، والسجلات المرتبطة بالمعدات عند الحاجة.
- هوية المنتج النهائي: كود الصنف، ورقم الدفعة أو الرقم التسلسلي، وتاريخ الإنتاج، ومرجع التعبئة، والكمية، وحالة الإفراج.
- بيانات الشحن والعملاء: إذن التسليم، وتاريخ الشحن، والوجهة، وطلب العميل، والدفعات النهائية الموجودة في الشحنة.
الهدف هو ربط هذه السجلات بمعرّفات واضحة ومتسقة. يجب أن يظل رقم التشغيلة الموجود على ملصق الاستلام قابلاً للتتبع عندما تنتقل المادة أو تُحجز للإنتاج أو تُستهلك أو تتحول إلى منتج أو تُشحن إلى العميل.
التتبع الأمامي: من توريد المورد إلى العميل
يجيب التتبع الأمامي عن سؤال عملي: أين ذهبت تشغيلة معينة من المواد بعد استلامها في المصنع؟
لنفترض أن مصنعاً استلم شحنة من مواد التعبئة والتغليف. يسجل فريق الاستلام المورد وأمر الشراء ومرجع التسليم ورقم التشغيلة الموجود لدى المورد. وقد يمنح المصنع المادة رقماً داخلياً إذا كانت آلية العمل تتطلب ذلك، ثم يطبع ملصقاً ويضعها في موقع تخزين محدد.
عندما يطلب الإنتاج المادة، يصرفها أمين المخزن على أمر إنتاج معين. ويسجل النظام رقم التشغيلة المصروفة والكمية، وما إذا كان قد تم استهلاكها بالكامل أو إرجاع جزء منها. وإذا استُخدمت المادة في أكثر من دفعة إنتاج، فيجب أن يحتفظ النظام بالعلاقة بين التشغيلة الأصلية وكل دفعة استهلكتها.
بعد انتهاء التصنيع، تحصل المنتجات النهائية على أرقام دفعات أو أرقام تسلسلية حسب طبيعة المنتج. ثم تربط سجلات التعبئة والشحن هذه المنتجات بطلبات العملاء والتسليمات. وبذلك يستطيع المصنع البحث عن تشغيلة المورد ومعرفة دفعات الإنتاج والشحنات المرتبطة بها.
يجب أن يتيح نظام تتبع الإنتاج في المصانع البحث عن هذه السلسلة دون مطالبة الموظفين بإعادة بناء التاريخ يدوياً من مستندات غير مترابطة. وجود رقم تشغيلة وحده لا ينشئ سجلاً موثوقاً؛ بل يجب تسجيل الحركات والتحولات المهمة ضمن دورة العمل اليومية.
التتبع العكسي: من المنتج النهائي إلى المواد الخام
يبدأ التتبع العكسي من منتج نهائي أو دفعة إنتاج أو شحنة، ثم يعود إلى المراحل السابقة. قد يبلغ العميل عن عيب في المنتج، أو يكتشف فريق الجودة مشكلة أثناء الفحص، أو يرسل أحد الموردين تنبيهاً بشأن مادة سبق توريدها.
يتطلب التحقيق معرفة المواد الخام المستخدمة، وأرقام تشغيلات الموردين، وتاريخ التصنيع، وأمر الإنتاج وخط التشغيل، وفحوصات الجودة التي تم تنفيذها. وقد تحتاج المنشأة أيضاً إلى مراجعة مواد التعبئة، وسجلات المعالجة، وتاريخ إعادة التشغيل، وسجلات صيانة المعدات وفقاً لطبيعة المشكلة.
على سبيل المثال، قد يحتاج مصنع أغذية يحقق في شكوى تتعلق بالتعبئة إلى تحديد تشغيلة مواد التغليف، ودفعات الإنتاج التي استهلكتها، وشحنات العملاء التي تضمنت هذه الدفعات. أما مصنع تشكيل معادن فقد يحتاج إلى تتبع مكوّن نهائي إلى رقم الصهرة أو اللفائف أو ألواح الصاج الأصلية وشهادات الفحص المرتبطة بها.
يدعم نظام تتبع الإنتاج في المصانع الاتجاهين معاً. فالتتبع الأمامي يوضح أين وصلت المادة المتأثرة، بينما يوضح التتبع العكسي ما الذي دخل في تصنيع منتج معين. ويساعد الجمع بينهما على تكوين صورة أوضح للتحقيق وتحديد نطاق المشكلة.
تصميم أرقام التشغيلات والدفعات
غالباً ما ينجح مشروع التتبع أو يتعثر عند تصميم المعرّفات. فإذا استخدمت الإدارات أكواداً غير متسقة، أو تعذر قراءة الملصقات، فلن يوفر التطبيق مهما بلغت إمكاناته سجلات مكتملة.
ابدأ بتحديد العناصر التي تحتاج إلى هوية مستقلة. وقد تشمل، حسب طبيعة المصنع:
- المواد الخام والمكونات المستلمة من الموردين.
- مواد التعبئة والتغليف والمواد المساعدة المؤثرة في جودة المنتج.
- المنتجات الوسيطة والإنتاج تحت التشغيل.
- دفعات الإنتاج والدفعات الفرعية والكميات المقسمة.
- المنتجات النهائية والطبالي والكراتين أو الوحدات ذات الأرقام التسلسلية.
- المواد المرتجعة وإعادة التشغيل والمخزون المحجوز.
بعد ذلك، ضع قواعد واضحة لإنشاء المعرّفات وطباعتها وتعديلها وإيقاف استخدامها. من الأفضل الاحتفاظ برقم التشغيلة الأصلي لدى المورد كمرجع، حتى عندما ينشئ المصنع رقماً داخلياً خاصاً به. وإذا تم تقسيم تشغيلة مستلمة على مواقع تخزين أو أوامر إنتاج متعددة، فيجب الاحتفاظ بالعلاقة بين التشغيلة الأصلية والكميات الناتجة عنها.
لا تعتمد على شكل الملصق لتمثيل التاريخ الكامل للمادة. فالباركود أو رمز QR وسيلة للوصول إلى البيانات، وليس سجل التتبع نفسه. يجب أن يدير النظام الحركات والعلاقات التي تمنح هذا المعرّف معناه.
ربط الاستلام والمخزون والإنتاج
لا ينبغي أن يتوقف التتبع عند باب المستودع. يجب أن يشترك الاستلام والفحص والتخزين والصرف واستهلاك الإنتاج والإرجاع واستلام المنتج النهائي في سجلات موحدة للأصناف والتشغيلات.
عند الاستلام، يسجل الموظف تفاصيل التوريد المطلوبة ويحدد المواد التي تحتاج إلى فحص. وإذا كان اعتماد الجودة شرطاً لاستخدام المادة، فيجب أن تظل حالتها مناسبة إلى أن يصدر القرار من الشخص المخول. ولا ينبغي أن يعتمد فريق المخازن على ملف منفصل لتذكر التشغيلات الموقوفة أو التي تنتظر الفحص.
أثناء التخزين والنقل، يسجل النظام موقع المصدر والوجهة والكمية المنقولة وهوية التشغيلة. ويجب أن تحافظ التحويلات بين المستودعات ومناطق الإنتاج ومواقع التخزين الخارجية على سجل الحركة نفسه. وعند تقسيم المادة أو دمجها أو إعادة تعبئتها، ينبغي تسجيل العلاقة بين الكميات بدلاً من استبدال الهوية الأصلية دون توثيق.
وعند صرف المواد للإنتاج، يجب أن يسجل الموظف التشغيلة التي تم استخدامها فعلياً، لا أن يكتفي بتأكيد صرف الكمية المخططة. كما يجب دعم البدائل المسموح بها وتسجيل الاستهلاك الفعلي والمرتجعات والهالك. وتكمن أهمية ذلك في أن قائمة المواد المخططة لا تتطابق دائماً مع ما استُخدم بالفعل على أرض المصنع.
يوفر نظام إدارة المخزون للمصانع أساساً مهماً لهذه الحركات. فدقة المخزون والتتبع يكمل أحدهما الآخر؛ إذ لا تكون معلومات التشغيلة مفيدة إذا كانت الكميات والمواقع المسجلة لا تعكس الواقع الفعلي.
إدارة الجودة والحجز وحالات عدم المطابقة
تُعد سجلات الجودة جزءاً أساسياً من تاريخ المنتج. وينبغي أن يربط نظام تتبع الإنتاج في المصانع نتائج الفحص بتشغيلة المادة أو دفعة الإنتاج أو المنتج النهائي المعني، بدلاً من حفظ مستندات الجودة بشكل منفصل دون علاقة واضحة.
تبدأ دورة العمل المعتادة عند وصول التوريد. يسجل فريق الجودة الفحص المطلوب، ثم يقرر الإفراج عن المادة أو رفضها أو حجزها لمراجعة إضافية. ويجب أن تظهر الحالة للمشتريات والمخازن والإنتاج حتى لا تُستخدم مادة لم تحصل على الاعتماد اللازم بالخطأ.
أثناء التصنيع، يمكن ربط فحوصات الجودة بأمر الإنتاج أو الدفعة أو مرحلة التشغيل أو العينة. وإذا ظهرت حالة عدم مطابقة، فيجب أن يوضح السجل الكمية المتأثرة وموقعها والقرار المتخذ بشأنها. وقد تشمل الإجراءات إعادة التشغيل أو الفحص الإضافي أو الاستخدام وفق ضوابط معتمدة أو الرفض أو العزل، وفق إجراءات المصنع.
وقد تحتاج المنتجات النهائية أيضاً إلى فحوصات إفراج قبل الشحن. لذلك ينبغي أن يمنع النظام تنفيذ شحنة غير مصرح بها عندما يكون أحد اعتمادات الجودة المطلوبة غير مكتمل، مع الاحتفاظ بتاريخ الموافقات والمستندات والاستثناءات المعتمدة.
يدعم البرنامج تنفيذ الإجراءات، لكنه لا يحدد التزامات الجودة أو المتطلبات التنظيمية نيابة عن المصنع. يجب أن يراجع مسؤول الجودة والامتثال في المنشأة الفحوصات والسجلات وفترات الاحتفاظ وقواعد الإفراج المناسبة لكل منتج وسوق.
كيف تختلف متطلبات التتبع بين قطاعات التصنيع؟
يجب أن يعكس تصميم التتبع الطريقة التي يحول بها المصنع المواد إلى منتجات. فالنموذج الواحد لا يناسب جميع بيئات التصنيع.
الأغذية والمشروبات: قد يتطلب الأمر ربط تشغيلات المكونات والمواد التعبوية والوصفات ودفعات الإنتاج وسجلات المعالجة وتواريخ المنتجات النهائية. وعند دمج عدة مكونات، يجب الحفاظ على العلاقة بين كل تشغيلة مستخدمة والدفعة الناتجة. كما ينبغي تسجيل إعادة التشغيل والمنتجات المرتجعة ضمن إجراءات واضحة.
البلاستيك والتعبئة والتغليف: قد تشمل المواد الراتنجات والإضافات ومركزات الألوان والأفلام والأحبار ومكونات العبوات. ويمكن ربطها بتشغيلات الموردين وأوامر التشغيل. كما تساعد سجلات البثق أو الحقن أو الطباعة أو التحويل في التحقيق في العيوب. ويجب تحديد كيفية التعامل مع خلط المواد والمدخلات المعاد تدويرها وبقايا التشغيل.
تشكيل المعادن ومواد البناء: قد تكون أرقام الصهر واللفائف وألواح الصاج ودفعات الأسمنت أو الركام وشهادات الاختبار وسجلات القطع والتشغيل مهمة. وعندما تُقسم المادة إلى قطع أصغر، ينبغي الاحتفاظ بعلاقتها بالمصدر الأصلي إذا كانت طبيعة العملية تتطلب ذلك.
الأثاث والتجميع: يمكن ربط المكونات والأجزاء المشتراة والإكسسوارات ومواد التنجيد والتشطيب بأمر الإنتاج أو المنتج المجمع. وقد يكون التتبع بالرقم التسلسلي مناسباً لبعض المنتجات، بينما يكفي التتبع بالتشغيلة للمواد الاستهلاكية المعتادة.
هذه أمثلة لتصميم العمليات وليست قائمة موحدة للامتثال. على كل مصنع تحديد الخصائص التي يحتاج إليها للتحقيق في العيوب وتلبية متطلبات العملاء وتشغيل نظام الجودة المعتمد لديه.
اختيار التقنية المناسبة: ERP والباركود ورموز QR وتسجيل بيانات المصنع
يمكن تنفيذ نظام تتبع الإنتاج في المصانع كجزء من نظام ERP صناعي، أو من خلال تطبيقات مترابطة للمخازن والجودة، أو عبر حل متخصص يتكامل مع الأنظمة الموجودة. ويتوقف الاختيار على البرامج الحالية في المصنع وتعقيد العمليات ومستوى التحكم المطلوب.
يُعد الباركود نقطة بداية عملية لكثير من المنشآت. يستطيع الموظفون مسح ملصقات المواد عند الاستلام والنقل والصرف والشحن. كما تتيح رموز QR الوصول بسهولة إلى بيانات الدفعات أو المستندات المرتبطة بها. وقد تكون تقنية RFID مناسبة في بيئات محددة عندما تبرر طبيعة التشغيل والمواد أو الأصول استخدامها.
لكن القرار الأهم ليس اختيار التقنية الأكثر تطوراً من حيث الشكل، بل اختيار وسيلة تسجيل تناسب العمل الفعلي. يجب أن يكون المسح سهلاً في موقع تنفيذ العملية، وأن تظل الملصقات قابلة للقراءة في بيئة المصنع، وأن توجد آلية واضحة للتعامل مع تلف الملصق أو تعطل جهاز المسح.
يمكن استخدام الأجهزة اللوحية أو محطات العمل في أرض المصنع لتسجيل استهلاك الإنتاج ونتائج الفحص واكتمال الدفعات. وإذا كان المصنع يستخدم بالفعل أنظمة للمحاسبة أو المخازن أو الإنتاج، فقد يكون التكامل معها أفضل من استبدال جميع البرامج. ويجب أن يحدد التصميم النظام المسؤول عن كل سجل وطريقة تبادل التحديثات.
وقد يكون التطوير المخصص مناسباً عندما لا تستطيع البرامج الجاهزة تمثيل تحولات المواد أو قواعد تقسيم الدفعات ودمجها أو مسارات الاعتماد أو العمليات المرتبطة بالآلات. لكن ينبغي أن يأتي التخصيص بعد توثيق المتطلبات، لا أن يكون وسيلة لنقل الممارسات اليدوية غير الواضحة إلى برنامج جديد.
كيف تنفذ نظام التتبع دون إرباك الإنتاج؟
يبدأ التنفيذ العملي برسم العمليات الحالية، وليس بإعداد الشاشات. وثّق طريقة وصول المواد، وكيفية تعريف التشغيلات، وأماكن التخزين، وطريقة استهلاك الإنتاج للمواد، وكيفية اعتماد المنتجات النهائية وشحنها.
يمكن تقسيم التنفيذ إلى مراحل واضحة:
- تحليل العمليات الحالية: حدد المنتجات والمواد والمواقع ومراحل الإنتاج وفحوصات الجودة والسجلات التي تستخدمها كل إدارة.
- تحديد متطلبات التتبع: قرر ما الذي يحتاج إلى تتبع بالتشغيلة أو الدفعة أو الرقم التسلسلي، وما الأحداث التي يجب تسجيلها، ومن المسؤول عن كل حركة.
- مراجعة البيانات الأساسية: نظّف أكواد الأصناف ووحدات القياس وبيانات الموردين ومواقع المخازن وقوائم المواد وقواعد ترقيم التشغيلات الحالية.
- إعداد دورة عمل تجريبية: اختبر الاستلام والفحص والتخزين والصرف واستهلاك الإنتاج واستلام المنتج النهائي والشحن باستخدام سيناريوهات واقعية.
- التجربة على منتجات محددة: ابدأ بمجموعة منتجات أو منطقة إنتاج محددة، وقارن سجلات النظام بالحركات الفعلية، ثم عالج الفجوات.
- تدريب الفرق والتوسع: درّب موظفي الاستلام والمخازن والإنتاج والجودة والشحن قبل توسيع التطبيق إلى منتجات أو مواقع إضافية.
يجب أن تشمل الاختبارات الحالات الاستثنائية، وليس المسار المثالي فقط. اختبر الاستلام الجزئي، ورفض التوريد، وتقسيم التشغيلات، واستبدال المواد ببدائل معتمدة، وإعادة التشغيل، وإرجاع الكميات، وتلف الملصقات، وطلبات الشحن العاجلة. هذه الحالات تكشف ما إذا كان التصميم يعكس العمل الحقيقي داخل المصنع.
أخطاء شائعة يجب تجنبها
من الأخطاء الشائعة تسجيل رقم التشغيلة عند الاستلام فقط. إذا لم تُسجل الحركات والاستهلاك بعد ذلك، فلن يتمكن المصنع من تحديد وجهة المادة بشكل موثوق.
ومن الأخطاء أيضاً اعتبار الكميات المخططة في أمر الإنتاج دليلاً على الاستهلاك الفعلي. فقائمة المواد توضح الاحتياجات المتوقعة، لكن المشغلين قد يستخدمون بدائل معتمدة أو يعيدون كميات غير مستخدمة أو يسجلون فاقد التشغيل. لذلك يجب أن يوفر النظام طريقة عملية لتوثيق ما حدث بالفعل.
وقد تنشئ بعض المصانع أعداداً كبيرة من المعرّفات دون تحديد الجهة المسؤولة عنها. عندها قد تضع الإدارات ملصقات مختلفة للمادة نفسها، ويصبح ربط السجلات صعباً. الحل هو وضع قواعد واضحة للترقيم والاحتفاظ بمراجع الموردين.
وأخيراً، لا تفترض أن تركيب أجهزة المسح سيحل مشكلات جودة البيانات وحده. فالمسح يحسن التسجيل عندما يتبع الموظفون دورة عمل محددة ويتحقق النظام من صحة البيانات. ويظل التدريب وتحديد المسؤوليات والمراجعة الدورية أموراً أساسية.
متى يكون المصنع مستعداً للاستثمار في التتبع؟
قد يكون المصنع مستعداً عندما تستغرق التحقيقات في شكاوى العملاء وقتاً طويلاً، أو تتوزع سجلات المواد بين الملفات الورقية وجداول البيانات، أو يصعب تطبيق قرارات حجز الجودة، أو لا تستطيع الفرق ربط دفعات المنتجات النهائية بمدخلاتها بثقة. كما قد تكشف التغييرات المتكررة في المنتجات أو الموردين أو مواقع الإنتاج عن ضعف أساليب التتبع اليدوية.
لكن هذا لا يعني أن كل مصنع يحتاج فوراً إلى منصة مخصصة ومعقدة. فإذا كانت هوية الأصناف والمواد غير موحدة، أو لم يتم تسجيل الاستلام بدقة، أو لم يلتزم الموظفون بحركات المخزون الأساسية، فيجب معالجة هذه الأسس أولاً. فأتمتة عملية غير محددة قد تسرّع الأخطاء دون أن تجعل السجلات أكثر موثوقية.
قبل اختيار البرنامج، جهّز مجموعة صغيرة من سيناريوهات التتبع الواقعية. ابدأ بسؤال عن تشغيلة مورد، ثم سؤال عن دفعة منتج نهائي. تحقق من قدرة الحل المقترح على إظهار الاستلام والحركات والاستهلاك وسجلات الجودة والشحن المرتبطة بها، بما في ذلك الحالات الاستثنائية. وقيّم سهولة الاستخدام في أرض المصنع بنفس أهمية إمكانات التقارير.
إذا كنت تدرس تطوير منظومة تشغيل أوسع، فراجع دليل برنامج تخطيط الإنتاج للمصانع لفهم العلاقة بين أوامر الإنتاج والجداول وتوافر المواد. يجب أن يكون التتبع جزءاً من نموذج التشغيل المتكامل، لا قاعدة بيانات منفصلة عن بقية العمل.
اعمل معنا: تساعد خلينا نفكر المصانع السعودية على تصميم عمليات مترابطة للإنتاج والمخزون والجودة من خلال أنظمة ERP وMES للمصانع. إذا كنت تراجع طريقة انتقال المواد داخل مصنعك، يمكنك قراءة دليل إدارة المخزون في المصانع أو التواصل مع فريقنا لمناقشة عملياتك واحتياجاتك.
أسئلة شائعة
ما المقصود بنظام تتبع الإنتاج في المصانع؟
هو نظام يسجل ويربط هوية المواد وتاريخ حركتها ودفعات الإنتاج والمنتجات النهائية. ويساعد المصنع على تتبع المواد من المورد إلى الشحن، أو الرجوع من المنتج النهائي إلى المواد والموردين وسجلات التصنيع المرتبطة به.
ما الفرق بين التتبع الأمامي والتتبع العكسي؟
يبدأ التتبع الأمامي من تشغيلة مورد أو مادة خام، ويحدد دفعات الإنتاج والشحنات التي استخدمتها. أما التتبع العكسي فيبدأ من منتج أو دفعة نهائية، ويحدد المواد والموردين وسجلات التصنيع التي ساهمت في إنتاجها.
هل تحتاج المصانع الصغيرة والمتوسطة إلى الباركود؟
لا تحتاج جميع المصانع إلى التقنية نفسها. يمكن لبعض المنشآت البدء بسجلات تشغيلات واضحة وتسجيل منضبط للحركات. ويصبح الباركود أو رمز QR مفيداً عندما يجعل تسجيل الاستلام والنقل والاستهلاك والشحن أكثر دقة وسهولة.
هل يمكن إضافة التتبع إلى نظام ERP موجود؟
نعم، في كثير من الحالات. وتعتمد إمكانية ذلك على قدرات النظام الحالي في إدارة المخزون والإنتاج والجودة وخيارات التكامل المتاحة. يجب أولاً تحديد السجلات التي يمكن الاحتفاظ بها في النظام الحالي، ومسارات العمل أو التكاملات الإضافية المطلوبة.