

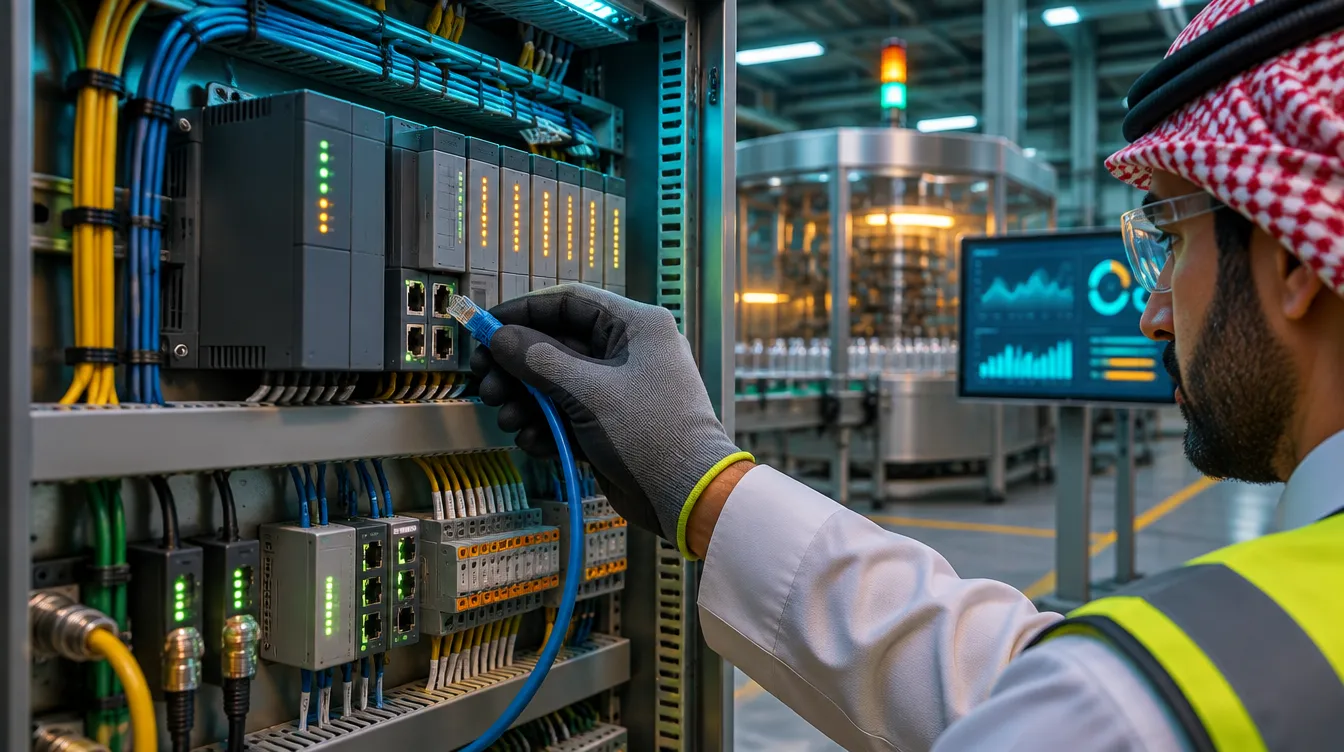
يربط تكامل بيانات آلات المصانع المعدات الصناعية ووحدات التحكم PLC والحساسات بالأنظمة المستخدمة لإدارة الإنتاج والصيانة والجودة والعمليات الإدارية. وبدلاً من الاعتماد الكامل على القراءات اليدوية وتقارير الإنتاج الورقية، يستطيع المصنع جمع إشارات محددة من المعدات، وفهمها ضمن سياق التشغيل، وإتاحة المعلومات المفيدة للمشغلين والمشرفين والإدارة.
بالنسبة إلى المصانع السعودية، يساعد تكامل بيانات الآلات على ربط عمليات الإنتاج الفعلية مع أنظمة ERP وMES للمصانع. وليس الهدف ربط كل آلة لمجرد أن ذلك ممكن، بل تحديد بيانات المعدات التي تدعم قراراً تشغيلياً واضحاً، وكيفية التحقق من دقتها، والنظام الذي سيستخدمها.
ما المقصود بتكامل بيانات الآلات في التصنيع؟
تكامل بيانات الآلات هو عملية جمع المعلومات التي تنتجها معدات التصنيع ونقلها واستخدامها. وقد تأتي هذه المعلومات من وحدات التحكم المنطقية القابلة للبرمجة PLC، أو الحساسات الصناعية، أو وحدات التحكم في الآلات، أو المحركات، أو العدادات، أو محطات الإنتاج، أو أنظمة الإشراف والتحكم الموجودة في المصنع.
قد توفر الآلة إشارات توضح ما إذا كانت تعمل أو متوقفة أو في حالة إنذار أو تنتظر المواد. وقد يقيس الحساس درجة الحرارة أو الضغط أو التدفق أو الاهتزاز أو قيمة أخرى مرتبطة بالعملية. كما قد توفر وحدة التحكم بيانات عن عدد الدورات أو أوقات التشغيل أو أوضاع العمل. وتعتمد دلالة كل إشارة وموثوقيتها على نوع المعدات والحساس وإعدادات التشغيل.
تربط طبقة التكامل هذه المصادر بالأنظمة التي تستطيع تفسير المعلومات والاستفادة منها. فعلى سبيل المثال، يمكن لنظام MES ربط أحداث الآلة بأمر إنتاج معين، بينما يستخدم نظام الصيانة بعض قراءات المعدات لدعم الفحص أو إنشاء إجراءات الصيانة. وبعد ذلك يستطيع ERP استقبال كميات الإنتاج المعتمدة أو بيانات التوقف لدعم التخطيط والتقارير.
ويختلف ذلك عن مجرد عرض قراءة آلة على شاشة. فالتكامل المفيد يربط الإشارة بالمعدة وخط الإنتاج والمنتج وأمر التشغيل والحدث والعملية الإدارية ذات الصلة.
كيف تتواصل وحدات PLC والحساسات والمعدات الصناعية؟
صُممت معظم المعدات الصناعية في الأساس للتحكم في عملية مادية أو مراقبتها، وليس بالضرورة لتبادل البيانات مع تطبيقات إدارة الأعمال. لذلك يبدأ التكامل بفهم بنية التحكم والواجهات المتاحة للاتصال.
تقرأ وحدة PLC المدخلات وتنفذ منطق التحكم وتشغّل المخرجات وفق البرنامج الموجود بها. وقد تتيح بعض حالات التشغيل والقياسات عبر بروتوكول صناعي أو بوابة اتصال معتمدة. وترسل الحساسات القياسات أو إشارات الحالة إلى وحدة PLC أو جهاز تحكم آخر. وقد توفر وحدات التحكم والمحركات معلومات إضافية عن أوضاع التشغيل والأعطال والأداء.
من التقنيات والواجهات الشائعة:
- OPC UA: معيار اتصال صناعي يستخدم لتبادل البيانات المنظمة بين الأجهزة والأنظمة المتوافقة.
- Modbus TCP وRTU: بروتوكولات اتصال شائعة في المعدات الصناعية والعدادات ووحدات التحكم.
- EtherNet/IP وPROFINET: تقنيات شبكات صناعية تستخدم في بيئات الأتمتة والتحكم.
- MQTT: بروتوكول خفيف لتبادل الرسائل بنمط النشر والاشتراك، ويمكن استخدامه لتوزيع بيانات المعدات المختارة ضمن بنية التكامل.
- واجهات الشركات المصنعة: واجهات API أو بوابات أو ملفات تصدير أو برامج اتصال مخصصة لأنواع معينة من الآلات.
- الإشارات الرقمية والتناظرية: مداخل ومخارج كهربائية أساسية قد تحتاج إلى أجهزة ربط مناسبة وإعدادات هندسية قبل جمعها بأمان.
لا تدعم جميع الآلات البروتوكولات نفسها. فقد توفر المعدات القديمة عدداً محدوداً من الإشارات، بينما تتيح المعدات الحديثة بيانات منظمة من خلال بوابة صناعية. وقبل اختيار التقنية، راجع وثائق الآلة وإعدادات PLC وواجهات الشبكة المتاحة وأي قيود يحددها مصنع المعدات.
بنية تكامل بيانات الآلات: من المعدات إلى ERP وMES
تعتمد البنية الموثوقة على الفصل بين التحكم في المعدات وتطبيقات إدارة الأعمال. يجب أن تستمر وحدة PLC في أداء وظائف التحكم المصممة لها، بينما تجمع طبقة تكامل مناسبة البيانات المعتمدة وترسلها إلى الأنظمة التي تحتاج إليها.
يمكن أن تتكون البنية المعتادة من عدة طبقات:
- الآلات والحساسات: تنتج قياسات العمليات وحالات المعدات والإنذارات والعدادات والإشارات الأخرى.
- طبقة التحكم: تدير وحدات PLC ووحدات التحكم وأنظمة الأتمتة المحلية المعدات، وتتيح المعلومات المختارة.
- البوابة الصناعية أو طبقة Edge: تجمع البيانات من الواجهات المدعومة، وتحول البروتوكولات، وتطبق التصفية الأساسية، وتدير الاتصال بالأنظمة الأعلى.
- طبقة التكامل والرسائل: توجه البيانات وتدير الطوابع الزمنية والمعرّفات وعمليات التسليم، وتربط مصادر المعدات بالتطبيقات.
- نظام MES والتطبيقات التشغيلية: تربط أحداث الآلات بأوامر الإنتاج ومراكز العمل والمنتجات والورديات وسجلات التنفيذ.
- ERP والتحليلات: تستخدم معلومات الإنتاج المعتمدة لتحديث المخزون والتخطيط والتكاليف وتنسيق الصيانة والتقارير الإدارية.
يجب أن تحدد البنية النظام المسؤول عن كل نوع من المعلومات. فقد تكون PLC هي المصدر المعتمد لحالة تشغيل الآلة الفورية، بينما يحتفظ MES بحدث الإنتاج المرتبط بأمر معين، ويتولى ERP إدارة أمر الإنتاج والمعاملة المخزنية. ويجب تجنب السماح لعدة أنظمة بتعديل السجل نفسه دون قواعد واضحة للمزامنة.
وقد تكون بوابة Edge مفيدة للمصانع لأنها تستطيع مواصلة جمع البيانات محلياً عند انقطاع الاتصال المؤقت بالتطبيقات المركزية. كما يمكنها تقليل حركة الشبكة غير الضرورية بإرسال الأحداث أو القيم المعالجة بدلاً من جميع الإشارات الخام.
ما بيانات الآلات التي يحتاج المصنع إلى جمعها؟
تعتمد البيانات المناسبة على عملية التصنيع والقرارات التي يريد المصنع تحسينها. فجمع عدد أكبر من الإشارات لا يعني تلقائياً الحصول على معلومات أفضل. ابدأ بسؤال تشغيلي محدد، ثم حدد أقل قدر موثوق من البيانات اللازمة للإجابة عنه.
تشمل الفئات المعتادة:
- حالة الآلة: تشغيل أو توقف أو انتظار أو إعداد أو تعطل أو نقص تغذية، إذا كانت المعدات توفر حالات ذات معنى واضح.
- عدادات الإنتاج: إجمالي الدورات والوحدات السليمة والمرفوضة والعمليات المكتملة أو كمية المواد المعالجة.
- قياسات العمليات: درجة الحرارة والضغط والسرعة والتدفق والوزن والرطوبة أو أي قيم أخرى مرتبطة بالمنتج والعملية.
- الإنذارات والأحداث: رموز الأعطال وحالات السلامة وتدخلات المشغلين وأحداث المعدات، وفق قواعد الوصول والتعامل المعتمدة.
- الطاقة والمرافق: قراءات الكهرباء والهواء المضغوط والمياه والغاز أو غيرها من الاستهلاكات عندما تتوافر عدادات مناسبة.
- حالة المعدات: مؤشرات مختارة للاهتزاز أو الحرارة أو التيار أو غيرها من القراءات التي تستخدمها فرق الصيانة.
تحتاج الإشارة إلى سياق حتى تصبح مفيدة. فقراءة درجة الحرارة دون معرّف للآلة أو وحدة قياس أو طابع زمني أو سياق العملية قد تكون صعبة التفسير. كما أن عداد الإنتاج دون قاعدة واضحة لإعادة ضبطه أو ربطه بأمر الإنتاج النشط قد ينتج تقارير مضللة.
يجب أن يحدد نموذج البيانات كل Tag أو قياس ومصدره ووحدة القياس والمدى المتوقع وتكرار القراءة أو الحدث وطريقة التعامل مع الوقت والجهة المسؤولة عنه. كما يجب تحديد كيفية معالجة القراءات المفقودة أو المكررة أو المتأخرة أو غير المنطقية.
ربط بيانات الآلات بنظام MES
غالباً ما يكون MES الوجهة الرئيسية لبيانات الآلات المرتبطة مباشرة بتنفيذ الإنتاج. إذ يستطيع ربط أحداث المعدات بأوامر العمل والعمليات والمنتجات وخطوط الإنتاج والورديات.
على سبيل المثال، عندما يكون أمر إنتاج معين قيد التنفيذ، قد يستقبل MES عدادات الآلة وإشارات الحالة من خط التعبئة. ويمكنه مقارنة الكميات المسجلة بالكمية المطلوبة، وتحديث تقدم الإنتاج، وتحديد التوقفات التي تحتاج إلى مراجعة المشغل. وإذا كانت العملية تدعم ذلك، يمكن أيضاً ربط قياسات الجودة بالدفعة أو مرحلة الإنتاج المناسبة.
لكن لا ينبغي اعتبار إشارات الآلات معاملات إنتاج مؤكدة بشكل تلقائي. فقد يشمل العداد دورات اختبار أو وحدات مرفوضة أو حركات لا تمثل إنتاجاً صالحاً للبيع. لذلك يجب تحديد طريقة التحقق من العدادات ومطابقتها واعتمادها من المستخدمين المخولين أو قواعد العملية.
كما يمكن لـMES توفير وسيلة منظمة للمشغلين لتصنيف التوقفات والاستثناءات. فقد تشير إشارة الآلة إلى توقف الخط، لكنها لا توضح بالضرورة ما إذا كان السبب نقص المواد أو تغيير المنتج أو حجز الجودة أو عطل المعدات أو استراحة مخططة. وقد تظل هناك حاجة إلى إدخال المشغل وسياق الإنتاج.
للتعرف على مسؤوليات كل نظام بصورة أوسع، راجع دليل الفرق بين ERP وMES للمصانع.
ربط بيانات الآلات بنظام ERP وأنظمة الصيانة
يحتاج ERP عادةً إلى معلومات مختارة من بيانات الآلات، وليس إلى كل ما يصل إلى نظام التحكم أو MES. فقد يستخدم كميات الإنتاج المؤكدة أو حالة اكتمال العملية أو بعض سجلات التوقف أو بيانات المعدات لدعم التخطيط والمخزون والتكاليف.
على سبيل المثال، عندما يؤكد MES اكتمال عملية إنتاج، يستطيع ERP استخدام النتيجة المعتمدة لتحديث الإنتاج تحت التشغيل ومعاملات استلام المنتج النهائي. كما يمكن استخدام الناتج الفعلي واستهلاك المواد لدعم حساب تكلفة الإنتاج وفق قواعد المحاسبة والتكاليف المعتمدة لدى الشركة.
وقد تستخدم أنظمة الصيانة أحداث الآلات وقراءات حالتها لدعم الفحوصات وطلبات الصيانة وأوامر العمل. فقد يؤدي تكرار إشارة عطل إلى طلب مراجعة، أو تتم مقارنة قراءة حالة معينة بحدود يحددها فريق الصيانة والهندسة.
لكن لا ينبغي أن يؤدي كل إنذار تلقائياً إلى إنشاء أمر صيانة. فبعض الإنذارات معلوماتية، وبعضها مؤقت، وبعضها يحتاج إلى تدخل فوري. يجب تحديد مستويات الخطورة وقواعد التصفية والتصعيد وتأكيد الاستلام بالتعاون مع المسؤولين عن اعتمادية المعدات وسلامة المصنع.
يوضح دليل برنامج الصيانة الوقائية للمصانع كيفية تنظيم بيانات المعدات وجداول الصيانة وأوامر العمل ضمن منظومة التصنيع.
تطبيقات تكامل بيانات الآلات في قطاعات التصنيع
تختلف قيمة بيانات الآلات حسب نوع المصنع وطبيعة الإنتاج.
الأغذية والمشروبات: قد تساعد قراءات الحرارة والتدفق وحالة الخلط وعدادات التعبئة وأحداث خطوط التغليف على فهم ظروف التشغيل والناتج. ويجب أن يتبع أي ربط بقرارات جودة المنتج أو معايير العمليات إجراءات المصنع المعتمدة ومتطلبات القياس الموثوقة.
البلاستيك والتعبئة والتغليف: قد توفر معدات البثق والحقن والطباعة والتحويل بيانات عن عدد الدورات وحالة التشغيل والحرارة والسرعة والإنذارات. ويمكن استخدام هذه السجلات لمساعدة المشرفين على متابعة تقدم الإنتاج والتحقيق في توقفات العمليات.
تشكيل المعادن: قد توفر ماكينات CNC ومعدات القطع والمكابس وأنظمة اللحام حالة الآلة وعدد الدورات ومراجع البرامج أو بعض قياسات التشغيل. ويساعد التكامل على ربط نشاط مركز العمل بأوامر الإنتاج وتاريخ الصيانة.
مواد البناء: قد توفر الخلاطات والكسارات والسيور والأفران ومعدات الخلط بيانات عن حالة التشغيل والأوزان والحرارة ومعدلات الإنتاج. وتعتمد الإشارات المناسبة على تصميم المعدات ومتطلبات التحكم في العملية.
التجميع والأثاث: قد توفر محطات العمل والمعدات الآلية بيانات عن اكتمال الدورات وحالة المحطة وعدد المكونات أو نتائج الاختبارات. ويمكن ربطها بأوامر العمل وهويات المنتجات عندما تتطلب العملية ذلك.
غالباً ما تكون أفضل بداية هي حالة استخدام محددة: خط إنتاج توجد فيه مشكلة واضحة في التقارير أو سؤال تشغيلي يحتاج إلى إجابة. ولا يتم التوسع إلا بعد التأكد من موثوقية البيانات وفائدة دورة العمل للأشخاص الذين يستخدمونها.
اعتبارات الأمن والسلامة
يؤدي ربط أنظمة التشغيل الصناعية ببرامج الأعمال إلى مسؤوليات يجب التعامل معها منذ مرحلة التصميم. فقد تحتوي شبكة المصنع على أنظمة تحكم تحتاج إلى توافر مرتفع وإدارة دقيقة للصلاحيات. ويمكن للتكامل غير المدروس أن يضيف حركة شبكة غير ضرورية أو يتيح وصولاً غير مصرح به أو يؤثر في عمليات التحكم.
استخدم بنية شبكة موثقة تفصل بين أنظمة التشغيل الصناعية وشبكات الأعمال العامة عندما يكون ذلك مناسباً. وطبق ضوابط الوصول والمصادقة الآمنة وإجراءات الوصول عن بُعد المعتمدة ومراقبة الشبكة. واجمع البيانات من الواجهات والإشارات اللازمة لحالة الاستخدام فقط.
يفضل استخدام جمع البيانات بصلاحية القراءة فقط عندما يكون الهدف المراقبة أو إعداد التقارير. وإذا احتاج المشروع إلى إرسال أوامر أو إعدادات إلى المعدات، فيجب التعامل مع ذلك كقرار هندسي وسلامة مستقل. ويتطلب موافقة صريحة وتقييماً للمخاطر واختبارات وضوابط يضعها مختصون مؤهلون في الأتمتة. ولا يجوز لتكامل ERP أو MES تجاوز أقفال الآلات أو أنظمة السلامة أو تعليمات الشركة المصنعة.
يجب أيضاً التخطيط لاستبدال الأجهزة وتحديث البرامج والنسخ الاحتياطية وتعطل البوابات وانقطاع الشبكة. وحدد كيفية تخزين البيانات مؤقتاً واكتشاف السجلات المفقودة واستعادة الأنظمة دون إنشاء معاملات إنتاج مكررة.
تحديات شائعة عند ربط بيانات الآلات
من التحديات عدم اتساق بيانات المعدات. فقد تستخدم الشركات المصنعة المختلفة أسماء Tags ووحدات قياس وتعريفات للحالات وطرق اتصال مختلفة. لذلك من المهم إنشاء نموذج بيانات موحد يربط إشارات كل آلة بمعانٍ تشغيلية متسقة مع الاحتفاظ بمعلومات المصدر الأصلي.
ومن التحديات الأخرى محدودية الاتصال بالمعدات القديمة. فقد لا توفر بعض الآلات القيم المطلوبة من خلال واجهة مدعومة. وقد يكون استخدام بوابة أو حساس إضافي أو تعديل معتمد لوحدة التحكم ممكناً، لكن يجب أن يقيّم مهندسو الأتمتة المؤهلون الخيارات قبل التنفيذ.
وقد تقلل المصانع من أهمية الطوابع الزمنية وسياق الإنتاج. فإذا كانت ساعات الآلات غير متزامنة أو لم يتم ربط الأحداث بأمر الإنتاج النشط، فقد تظهر التقارير بترتيب غير صحيح أو تنسب الإنتاج إلى دفعة أخرى. لذلك يجب توحيد الوقت ووضع قواعد واضحة لربط الإشارات بالآلات والخطوط والأوامر والورديات.
وأخيراً، قد يجعل جمع كميات ضخمة من البيانات المشروع صعب التشغيل. فالكميات الكبيرة من القياسات الخام تحتاج إلى تخزين وتصفية ومراقبة وحوكمة. ابدأ بالإشارات اللازمة لحالة استخدام محددة، ثم توسع عندما تتضح الآثار التشغيلية والفنية.
كيفية تنفيذ مشروع تكامل بيانات الآلات
يبدأ التنفيذ العملي بمرحلة تحليل تشارك فيها فرق الإنتاج والصيانة والأتمتة وتقنية المعلومات والإدارة. ويجب أن يتفق الفريق على المشكلة التشغيلية قبل اختيار البروتوكولات أو تصميم لوحات المتابعة.
يمكن تنفيذ المشروع على مراحل:
- اختيار خط تجريبي: اختر معدات لها احتياج واضح للتقارير أو المتابعة وظروف تكامل يمكن إدارتها.
- حصر المعدات والواجهات: وثّق وحدات PLC ووحدات التحكم والحساسات واتصالات الشبكة والبروتوكولات والإشارات المتاحة وقيود الموردين.
- تحديد متطلبات البيانات: حدد الإشارات ووحدات القياس والطوابع الزمنية والتكرار وقواعد الجودة والاستخدام التشغيلي المطلوب.
- تصميم البنية: حدد حدود الشبكة والبوابات ومسارات البيانات والأمن والتخزين المؤقت وملكية الأنظمة.
- بناء التكامل والتحقق منه: قارن البيانات المجمعة بشاشات الآلات وسجلات الإنتاج المعتمدة. واختبر البيانات المفقودة والأحداث المكررة وانقطاع الاتصال وإعادة تشغيل المعدات.
- ربط دورات العمل: اربط المعلومات المعتمدة بعمليات MES أو الصيانة أو ERP، وحدد الحالات التي تحتاج إلى تأكيد بشري.
- التدريب والتوسع: درّب المستخدمين وراجع نتائج التجربة ثم وسع الحل إلى معدات إضافية عندما يستقر.
لا تقِس نجاح المشروع بمجرد ظهور قيم مباشرة على لوحة متابعة. تحقق من دقة المعلومات وموثوقيتها وربطها بسياق الإنتاج الصحيح واستخدامها ضمن عملية تشغيلية محددة.
متى يحتاج المصنع إلى الاستثمار؟
قد يكون المصنع مستعداً عندما تعتمد تقارير الإنتاج بدرجة كبيرة على القراءات اليدوية، أو لا يحصل المشرفون على رؤية مناسبة لحالة المعدات، أو تحتاج فرق الصيانة إلى معلومات أفضل عن الأعطال المتكررة، أو يصعب مطابقة بيانات الإنتاج الفعلية مع سجلات ERP.
لكن لا تحتاج كل المنشآت إلى ربط جميع الآلات فوراً. فإذا كانت المعدات قديمة أو عمليات الإنتاج غير موحدة أو لم يتم تحديد طريقة استخدام البيانات المجمعة، فمن الأفضل تحسين العملية أولاً واختيار خط تجريبي محدود. فزيادة كمية البيانات لا تعني بالضرورة تحسين جودتها.
بالنسبة إلى المصانع التي تدرس حلول manufacturing ERP in Riyadh أو في المدن الصناعية السعودية الأخرى، يجب النظر إلى ربط المعدات باعتباره جزءاً من بنية النظام المتكاملة. راجع معدات الأتمتة الحالية وظروف الشبكة ومتطلبات الأمن السيبراني وتوافر الدعم المحلي والتطبيقات التي ستستخدم المعلومات.
تطور خلينا نفكر حلول ERP وMES للمصانع التي تربط عمليات الأعمال بمصادر البيانات المعتمدة من أرض المصنع. وقد يتضمن الحل بوابة محددة أو تكاملاً مع MES أو حساسات إضافية أو بنية أوسع، وفقاً لاحتياجات المنشأة. تعرّف على خدمات ERP وMES للمصانع أو تطوير نظام ERP مخصص لفهم كيفية توظيف الأنظمة المترابطة في عملياتك.
اعمل معنا: تساعد خلينا نفكر المصانع السعودية على ربط معدات الإنتاج بأنظمة ERP وMES وعمليات الصيانة من خلال تنفيذ عملي على مراحل. تعرّف على حلول ERP وMES للمصانع واقرأ دليل برنامج الصيانة الوقائية للمصانع، أو تواصل مع فريقنا لمناقشة الآلات والواجهات ومتطلبات الإنتاج لديك.
أسئلة شائعة
ما المقصود بتكامل بيانات الآلات في التصنيع؟
هو جمع وربط المعلومات الصادرة من الآلات ووحدات PLC والحساسات وأنظمة التحكم الصناعية مع تطبيقات مثل MES وERP وبرامج الصيانة. ويمكن استخدام هذه المعلومات لمتابعة الإنتاج وإعداد التقارير ودعم الجودة وصيانة المعدات.
هل يمكن ربط وحدات PLC مباشرة بنظام ERP؟
يمكن ذلك في بعض التصميمات، لكن الاتصال المباشر ليس دائماً الخيار الأفضل. فقد توفر البوابة الصناعية أو طبقة Edge أو عملية التكامل عبر MES معالجة البروتوكولات والتحقق من البيانات وحدوداً أمنية وسياقاً إنتاجياً قبل إرسال المعلومات المختارة إلى ERP.
هل يتطلب تكامل بيانات الآلات استبدال المعدات القديمة؟
ليس بالضرورة. تستطيع بعض المعدات القديمة إتاحة إشارات قابلة للاستخدام عبر وحدات التحكم أو واجهات الاتصال الموجودة. وقد تحتاج معدات أخرى إلى بوابات معتمدة أو حساسات إضافية. ويجب أن يحدد تقييم هندسي متخصص ما يمكن جمعه بأمان وموثوقية.
هل يجب ربط جميع آلات المصنع دفعة واحدة؟
غالباً لا. ابدأ بخط إنتاج تجريبي وحالة استخدام تشغيلية واضحة. تحقق من جودة البيانات والأمن والتكامل مع الأنظمة وتقبل المستخدمين قبل توسيع البنية إلى معدات إضافية.